

Une usine qui assèche jusqu'à 80 % d'humidité déplace toujours quatre tonnes d'eau pour chaque tonne de matières sèches. Le transporteur les facture comme boues, l'incinérateur facture au poids et aucune de ces eaux n'a jamais besoin de quitter le site. Ce chiffre unique – l’eau que vous n’avez pas éliminée – est la raison pour laquelle un séchoir à boues à économie d’énergie se rentabilise souvent plus rapidement que tout autre élément de la chaîne de traitement des boues.
La première conclusion : la charge connectée la plus basse sur une fiche technique n’est pas le coût de fonctionnement le plus bas. Un sèche-linge fonctionnant avec de l'eau à 85-90 °C que vous possédez déjà, ou avec la chaleur récupérée de ses propres gaz d'échappement, battra normalement une machine avec une plaque signalétique plus petite mais une demande de vapeur qui y est attachée. Le reste de cette page explique comment comparer honnêtement ces options et où se cachent réellement les pertes.
Où va réellement l’énergie dans un séchoir à boues
L'évaporation de l'eau est une question de physique, pas de marketing. À 100 °C, l'eau absorbe environ 2 260 kJ par kilogramme pour changer de phase, et un séchoir bien construit en a encore besoin d'environ 1,2 à 1,8 fois cette quantité une fois l'air chauffé, les pertes dans les parois et l'humidité résiduelle dans les gaz d'échappement prises en compte. À 80 % d'humidité d'alimentation, chaque tonne de solides secs signifie qu'environ quatre tonnes d'eau s'évaporent, de sorte que le plancher théorique se situe à près de 9 GJ par tonne de solides avant qu'une seule inefficacité ne soit ajoutée.
La différence entre une bonne machine et une mauvaise réside presque entièrement dans ce qui arrive à la chaleur qui n’atteint jamais l’eau. Les séchoirs rotatifs et à lit fluidisé à haute température chauffent de grands volumes d'air entre 300 et 500 °C et les évacuent entre 90 et 120 °C ; les gaz d'échappement transportent une part importante de l'énergie achetée directement hors de la cheminée. Les séchoirs à basse température maintiennent la majeure partie de l’air dans une boucle fermée et condensent l’humidité au lieu de la rejeter dans l’atmosphère, ce qui est exactement là où les économies apparaissent.
Pourquoi les basses températures gagnent généralement en termes de coûts de fonctionnement
Dans un séchoir à pompe à chaleur, l'air entre 40 et 80 °C passe sur le gâteau humide, capte l'humidité, puis rencontre un serpentin d'évaporateur froid où l'eau se condense. Le condenseur renvoie la chaleur latente directement dans l'air de traitement. Les coefficients de performance typiques pour cette boucle se situent entre 2,5 et 4, ce qui se traduit par environ 0,25 à 0,4 kWh d'électricité par kilogramme d'eau évaporée, sans aucun raccordement de vapeur.
Si le site envoie déjà de l'eau à 85-90 °C vers une tour de refroidissement (eau de chemise du moteur, refroidissement du compresseur ou retour du chauffage du digesteur), un séchoir à bande peut l'utiliser directement et seuls les ventilateurs et les entraînements consomment de l'énergie. C'est la configuration dans laquelle l'écart par rapport à une unité chauffée à la vapeur devient le plus large, et c'est courant à stations d'épuration municipales et dans les usines d’aliments et de boissons qui utilisent des refroidisseurs toute l’année.
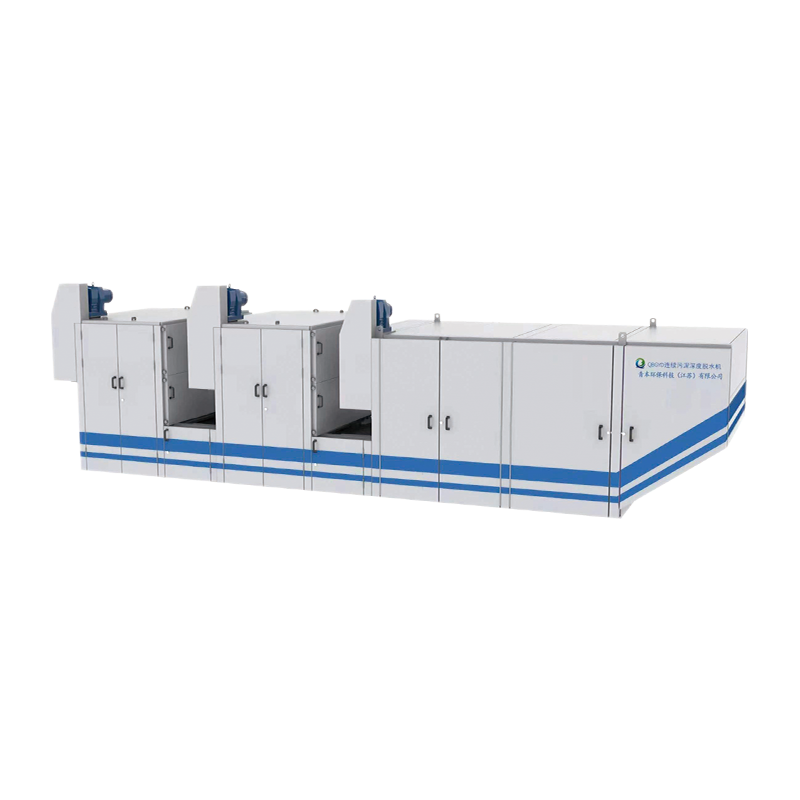
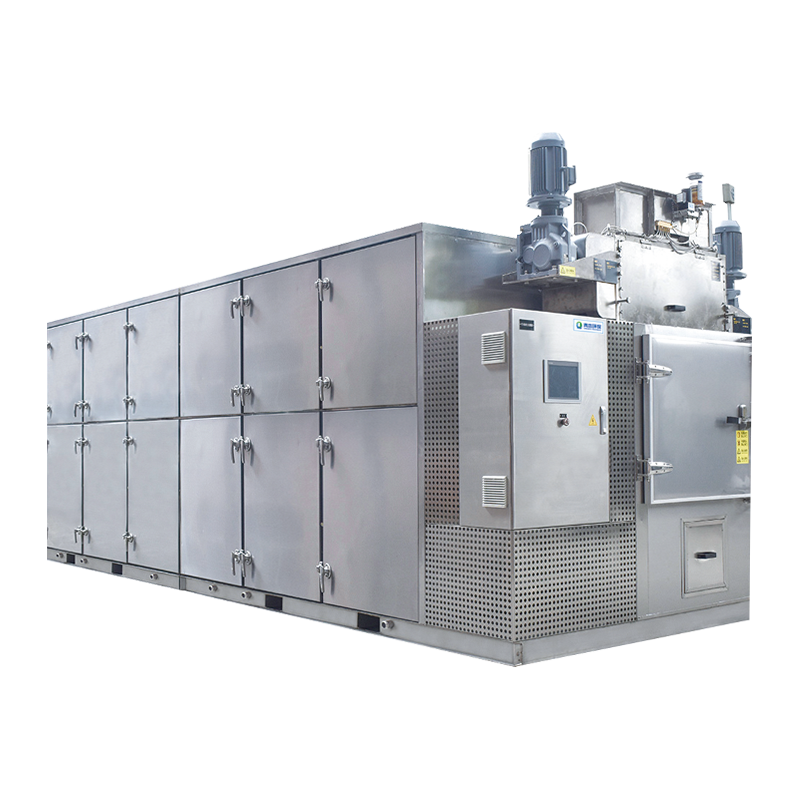 Machine de séchage de boues à bande de pompe à chaleur à basse température Sécheur à bande entièrement fermé utilisant la déshumidification par pompe à chaleur avec un air de reprise de 48 à 56°C, avec des modèles modulaires de 750 à 32 400 kg/24h pour la réduction des boues. Voir le produit →
Les économies secondaires sont plus silencieuses mais réelles : pas de chaudière, pas d'inspection des appareils sous pression, pas de surface à 400 °C à décaler et un produit sortant à 40–60 °C plutôt qu'à près de 100 °C, il y a donc moins de poussière et moins de composés odorants volatilisés à gérer en aval.
Le bilan massique définit la taille, pas la brochure
Les séchoirs sont vendus en kilogrammes d'eau évaporée par heure, mais les acheteurs comparent souvent les « tonnes de gâteau par heure », ce qui ne veut rien dire sans une humidité d'entrée et de sortie indiquée. Deux machines d'une capacité de 500 kg/h de gâteau gèrent des tâches très différentes si l'une est citée de 85 % à 60 % et l'autre de 80 % à 20 %. Passez d'abord à l'élimination de l'eau, à chaque fois.
| Humidité finale | Masse du gâteau humide (t) | Eau retirée (t) | Réduction en vrac vs alimentation |
|---|---|---|---|
| 80 % (déshydraté uniquement) | 50.0 | 0.0 | — |
| 60% | 25.0 | 25.0 | 50% |
| 40% | 16.7 | 33.3 | 67% |
| 30% | 14.3 | 35.7 | 71% |
| 10% | 11.1 | 38.9 | 78% |
Lisez le tableau en gardant à l'esprit le dernier tronçon : passer de 80 % à 30 % élimine 35,7 t d'eau pour 10 t de matières sèches, tandis que passer à 10 % n'enlève que 3,2 t de plus. Ces 3,2 t finales constituent l'eau la plus chère de tout le processus, car elles coûtent du temps de séjour, de la surface de la bande et de la hauteur du bâtiment. De nombreuses plantes s’arrêtent judicieusement à 30–40 % d’humidité et brûlent ou co-compostent le résultat.
Trois configurations, et à qui chacune convient
Sécheur à bande basse température avec pompe à chaleur intégrée
C'est le choix par défaut pour les installations ne disposant pas d'une source de chaleur bon marché. Des tapis modulaires, deux à quatre zones de température et une boucle d'air étanche permettent à l'unité de rester à l'intérieur sans cheminée et les condensats peuvent être renvoyés vers la tête de l'usine. Le compromis est que toute la chaleur provient de l’électricité, donc la valeur de la machine dépend fortement de votre tarif et de la quantité de charge que vous pouvez déplacer vers des heures bon marché.
Machine de séchage de boues de chaleur résiduelle à basse température Sécheur modulaire basse température pour sites avec eau chaude récupérée, offrant une évacuation d'eau standard de 10 000 à 50 000 kg/24 h et un contrôle PLC. Voir le produit → Sécheur à basse température alimenté par la chaleur perdue
Lorsque de l'eau à une température de 85 à 90 °C est déjà refroidie dans un échangeur de chaleur, son utilisation pour sécher les boues transforme un problème d'élimination en un puits de chaleur gratuit. La consommation d'électricité diminue pour les ventilateurs, les entraînements et les commandes – souvent un ordre de grandeur inférieur à celui d'une pompe à chaleur – et le séchoir devient un refroidisseur utile pour l'usine. Vérifiez la disponibilité saisonnière de cette eau avant de dimensionner la ceinture ; une source uniquement estivale doit être sauvegardée ou le débit doit être accepté comme saisonnier.
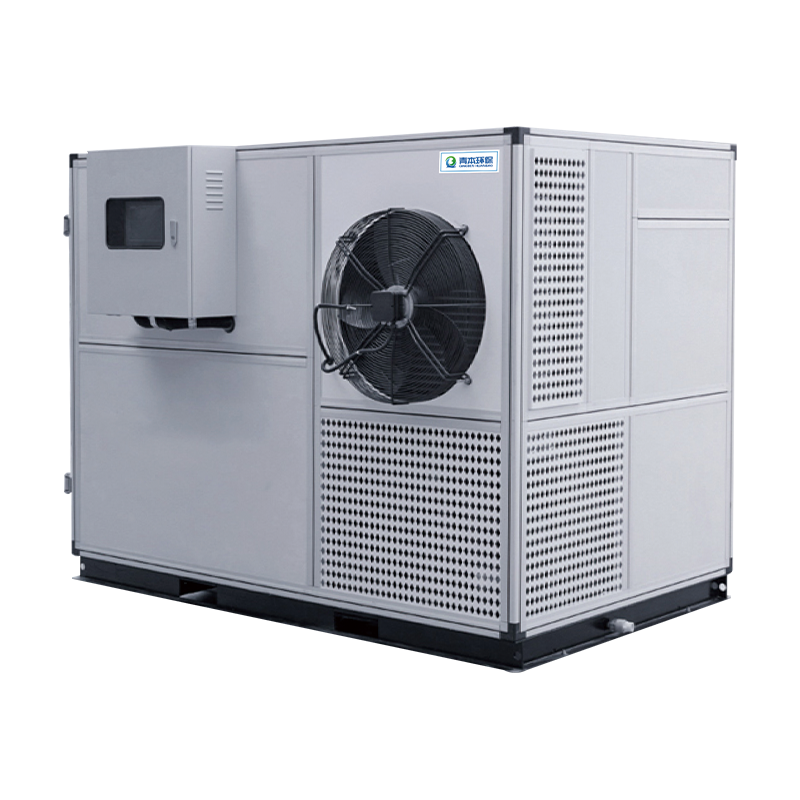 Machine de séchage de boues à chambre basse température Séchoir à chambre de type package avec élimination d'eau standard de 200 à 900 kg/24 h et air de retour de 40 à 50 °C pour le séchage des boues par lots. Voir le produit →
Sécheur à chambre cryogénique pour les tâches par lots et en petits volumes
Lorsque les boues arrivent par lots (hôpitaux, centres de recherche, petites usines industrielles), une unité à chambre est souvent plus pratique qu'un tapis continu fonctionnant à moitié vide. Le séchage s'effectue en douceur à basse température, ce qui convient aux matériaux sensibles à la chaleur ou aux odeurs et simplifie l'interface opérateur. La capacité par lot, la méthode de chargement et la durée du cycle comptent ici plus que l'énergie spécifique, car la main d'œuvre domine généralement le coût.
À quoi ressemble une ligne basse température en pratique
La disposition ci-dessous est la disposition que nous voyons le plus souvent : le gâteau déshydraté est tamponné dans une trémie, dosé sur une bande perforée, séché dans une chambre zonée, et l'air évacué est déshumidifié dans une unité de récupération de chaleur avant d'être réchauffé et renvoyé. Le condensat s'échappe sous la forme d'un petit ruisseau assez concentré plutôt que sous la forme d'un panache.
Les détails qui déterminent si le dessin fonctionne ne sont pas glamour : la vitesse de l'air à travers la bande doit être suffisamment élevée pour briser la couche limite saturée à la surface du gâteau, la couche de gâteau doit rester uniforme et l'évacuation des condensats ne doit jamais être partagée avec une conduite qui peut reculer. Si vous souhaitez approfondir les compromis sous-jacents, ceci comparaison du séchage à basse température et à haute température est un point de départ raisonnable.
Des consignes et des contrôles qui protègent les économies
- Température des zones : maintenez-le en dessous du point où le produit séché commence à se carboniser ou à se volatiliser ; Une température de 60 à 75 °C est typique pour les unités à bande, avec une zone finale plus froide pour conditionner le produit.
- Humidité d'échappement : si l'humidité relative baisse, vous chauffez de l'air qui n'a plus besoin de chauffage — réduisez le débit d'air ou le taux de recirculation avant de toucher le point de consigne.
- Vitesse de la bande et épaisseur de couche : un changement de 20 mm dans la profondeur du gâteau modifie la siccité en sortie de plus qu'un changement de température de 5 °C, donc contrôlez l'humidité en sortie, pas seulement la température.
- Encrassement de l'échangeur thermique : un film de 1 mm sur la bobine peut coûter plusieurs pour cent de la capacité ; inscrivez le nettoyage de l'évaporateur et du condenseur sur un calendrier, pas sur une panne.
- Joints et joints de porte : une petite pression négative à l'intérieur de la chambre est moins coûteuse que les plaintes d'odeurs, mais elle laisse également entrer l'air humide si les joints sont usés.
- Gestion des condensats : mesurer sa qualité une fois par mois ; une augmentation des matières en suspension signifie généralement un entraînement et une bande trop humide.
Que mettre dans les spécifications d'achat
Des appels d’offres vagues produisent des machines difficiles à comparer et sur lesquelles il est plus difficile de discuter plus tard. Insistez sur un devoir de conception indiqué comme taux d'évaporation en kg/h à une humidité d'entrée et de sortie définie, la température et le débit de la source de chaleur disponible, et une consommation électrique spécifique garantie en kWh par kg d'eau évaporée à ce devoir. Ajoutez la surface et la hauteur au sol, les matériaux de construction pour la partie humide, la redondance des ventilateurs et des entraînements, le bruit à un mètre et la philosophie de contrôle de la boucle de sortie-humidité. Demandez une installation de référence traitant une boue similaire : le comportement des gâteaux varie tellement entre les boues biologiques, chimiques et minérales qu'une référence générique ne prouve pas grand-chose.
Questions fréquemment posées
Quelle quantité d’énergie un séchoir à boues consomme-t-il par tonne d’eau éliminée ?
En tant que plage de fonctionnement, un séchoir à bande basse température utilisant la chaleur résiduelle a besoin de 50 à 100 kWh par tonne d'eau évaporée, un séchoir à pompe à chaleur en boucle fermée d'environ 300 à 400 kWh et un séchoir à haute température chauffé à la vapeur l'équivalent thermique de 900 kWh ou plus. Demandez toujours le chiffre de votre propre humidité d'entrée et de sortie.
Quelle est la différence entre un séchoir de boues à basse température et un sécheur à air chaud classique ?
L'unité basse température maintient son air dans une boucle fermée et condense l'humidité entre 40 et 80 °C, de sorte que la chaleur latente est récupérée plutôt que évacuée. Un séchoir à air chaud classique chauffe l'air frais à plusieurs centaines de degrés et l'évacue chaud et humide, ce qui est simple mais gaspille la majeure partie de la chaleur sensible.
Un séchoir à boues peut-il fonctionner avec de la chaleur résiduelle au lieu de la vapeur ?
Oui, à condition que la source fournisse de l’eau à une température d’environ 85 à 90 °C à un débit stable. L'eau de refroidissement, les circuits de chemise du moteur et les conduites de retour du digesteur conviennent tous. Vérifiez d'abord la disponibilité saisonnière, car une source de chaleur qui disparaît en été divise par deux le débit annuel.
Quelle teneur en humidité les boues séchées doivent-elles atteindre pour être incinérées ou mises en décharge ?
Pour la co-incinération, 30 à 40 % d’humidité sont généralement suffisants pour maintenir le pouvoir calorifique positif sans zone de bande excessive. Les itinéraires de mise en décharge et de co-compostage acceptent souvent 40 à 60 %. Descendre en dessous de 20 % est rarement rentable, sauf si les distances de transport sont très longues.
Comment est calculé le retour sur investissement d’un séchoir à boues économe en énergie ?
Partez des tonnes d'eau qui ne sont plus transportées, multipliez par la redevance de porte d'élimination ou d'incinération, puis soustrayez l'électricité et la maintenance. La plupart des projets sont motivés par l'évitement des transports et la réduction du poids d'élimination plutôt que par la seule énergie, c'est pourquoi le bilan massique précède la puissance nominale en kW.
Le séchage à basse température modifie-t-il l’étape de déshydratation des boues qui la précède ?
Cela devrait. Une presse à vis ou un filtre-presse à bande qui délivre 80 % d'humidité au lieu de 85 % élimine un tiers de la charge du sèche-linge avant la mise en marche du sèche-linge. L'optimisation du dosage de polymère et de la pression de presse constitue presque toujours l'économie d'énergie la moins chère de toute la chaîne de boues.